-
-
上海志辰實業(yè)有限公司
Shanghai Zhi Chen Industrial Co., Ltd.
13816960458

熱門搜索:


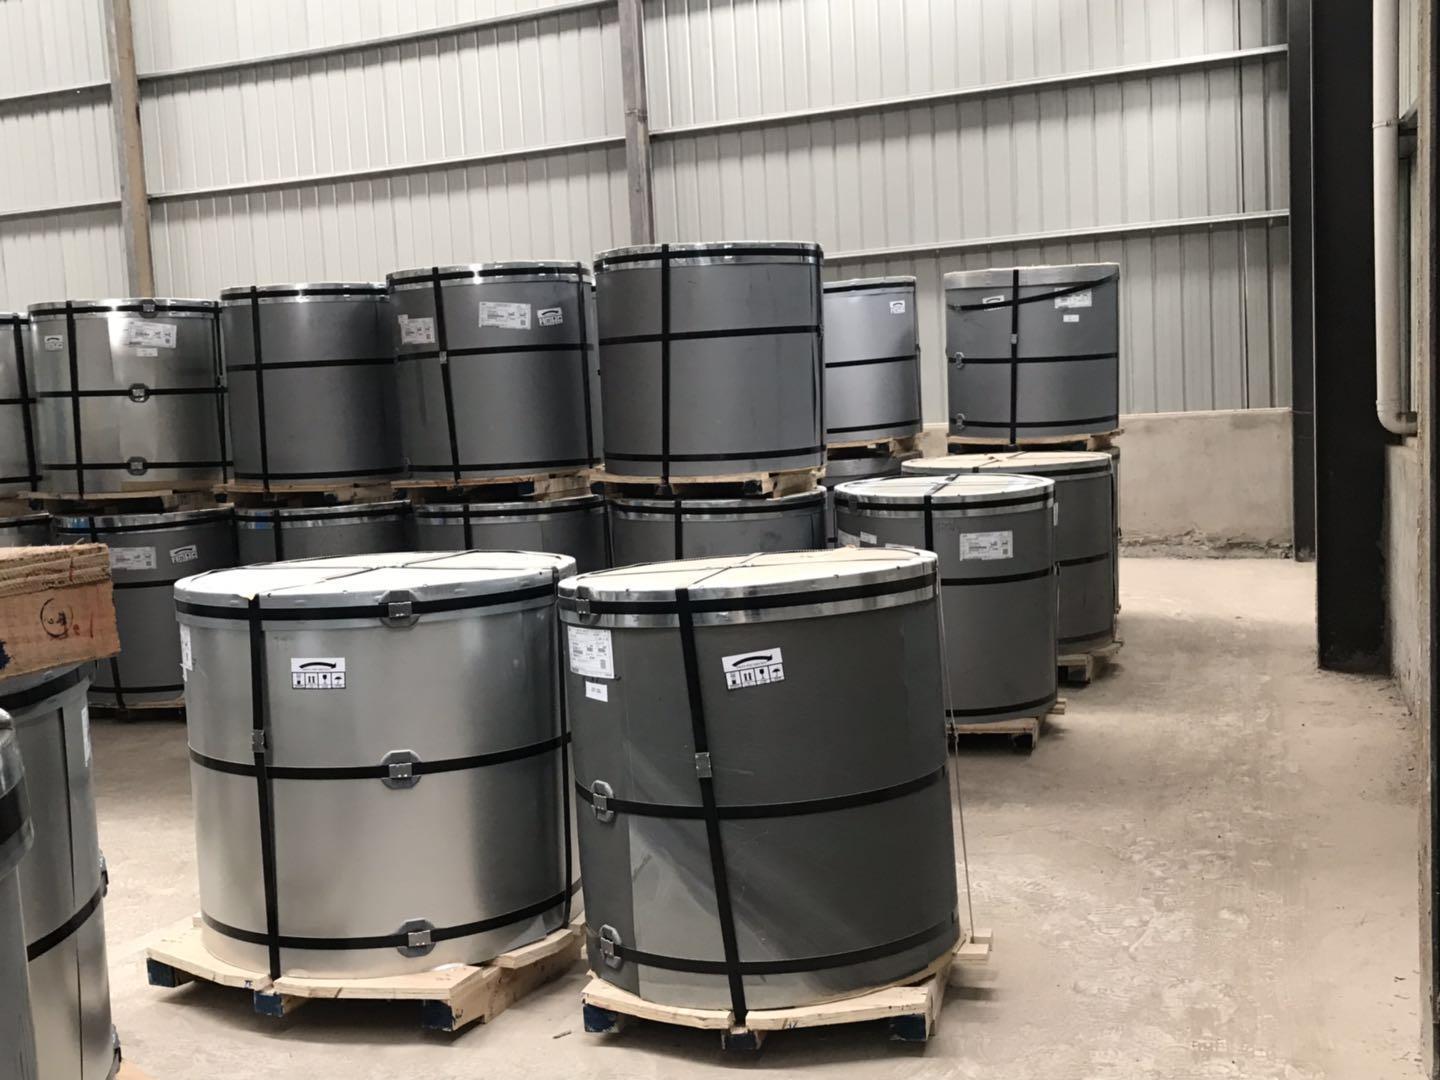
首先寶鋼彩涂都是授權(quán)銷售。找到寶鋼認可的授權(quán)經(jīng)銷商是關(guān)鍵中的關(guān)鍵。因為授權(quán)經(jīng)銷商是寶鋼承認和支持的。產(chǎn)品質(zhì)量和售后服務(wù)是得到鋼廠認可保證的。避免出現(xiàn)質(zhì)量問題投訴無門。
好質(zhì)量的彩涂板都有哪些標(biāo)準(zhǔn)
1、力學(xué)性能是衡量成形性的重要指標(biāo),是確定和調(diào)整加工工藝的重要參數(shù),因此加工時應(yīng)首先予以考慮。
2、鉛筆硬度、T彎、沖擊功等指標(biāo)與加工性能有密切的聯(lián)系,因此應(yīng)予以充分考慮。
3、零件的形狀復(fù)雜、變形程度較大時,應(yīng)采用多道次成形。如果一次成形,可能會因變形量過大破壞涂層與基板的結(jié)合力。
4、加工時應(yīng)根據(jù)模具形狀、變形特點、工藝條件等因素設(shè)定合適的間隙,間隙設(shè)定時應(yīng)考慮涂層的厚度。
5、大多數(shù)涂層可作為固體潤滑劑,并可滿足多數(shù)成形工藝的潤滑要求,有些涂料可通過調(diào)整配方提高涂層的潤滑性。如涂層的潤滑性不足,可通過涂油、涂蠟、覆可剝離保護膜等方法提高潤滑性。但應(yīng)注意濕潤滑劑容易吸污物,應(yīng)在安裝前清除。可剝離保護膜在施工結(jié)束后也應(yīng)盡快去除。
其他加工成型方式
雖然輥壓成型是為常用的彩涂板成型方式,但對于制作屋頂板和墻面板的場合,有可能需要壓邊或其他附件,有時也需要盡可能大的彎心半徑以提高彎折部分性能。在壓邊過程中避免涂層表面擦劃傷也非常重要,這時可以采取在壓模上敷聚亞安脂或硬塑料來避免。在壓制過程中應(yīng)保持合適的模具間隙。壓花是也彩涂板成型的一種,壓花過程需確保鍍層和涂層不被損壞,為了保證彩涂板耐久性不受影響,還需要足夠低的壓花銳度和深度。沖壓、開槽和穿孔是彩涂板的其他成型方式。對于這些成型方式,先前討論過的諸多影響因素如模具間隙、油漆柔性等對它們的影響也一樣重要。例如,沖壓方式用于生產(chǎn)鄉(xiāng)下使用的屋頂瓦楞板。
加工運輸
現(xiàn)場施工必須小心并具備以下意識以確保彩涂鋼板良好性能。搬運擦傷通常呈現(xiàn)為擦痕或背面漆顆粒黏附在彩涂鋼板表面上,缺陷起因為不良的搬運操作、油漆固化不充分和鋼板表面不規(guī)則。油漆固化程度、硬度和潤滑性影響擦傷缺陷。良好的輥壓潤滑,合適的背面漆將有助于減少擦傷缺陷。有時可以采用在鋼板表面敷上一層透明的、可剝離的膜以避免搬運擦傷。捆包廠內(nèi)吊裝也可能產(chǎn)生擦傷,為避免撓曲引起的擦傷,長捆包的吊裝設(shè)備應(yīng)能支撐捆包大部分長度。捆包必須縱橫向固定。汽車運輸時必須確保避免捆包同其他物件如結(jié)構(gòu)部件的直接接觸。在使用叉車搬運時,必須小心裝卸以確保捆包不致過分撓曲或引起鋼板擦傷。


