-
-
上海志辰實(shí)業(yè)有限公司
Shanghai Zhi Chen Industrial Co., Ltd.
13816960458

熱門(mén)搜索:
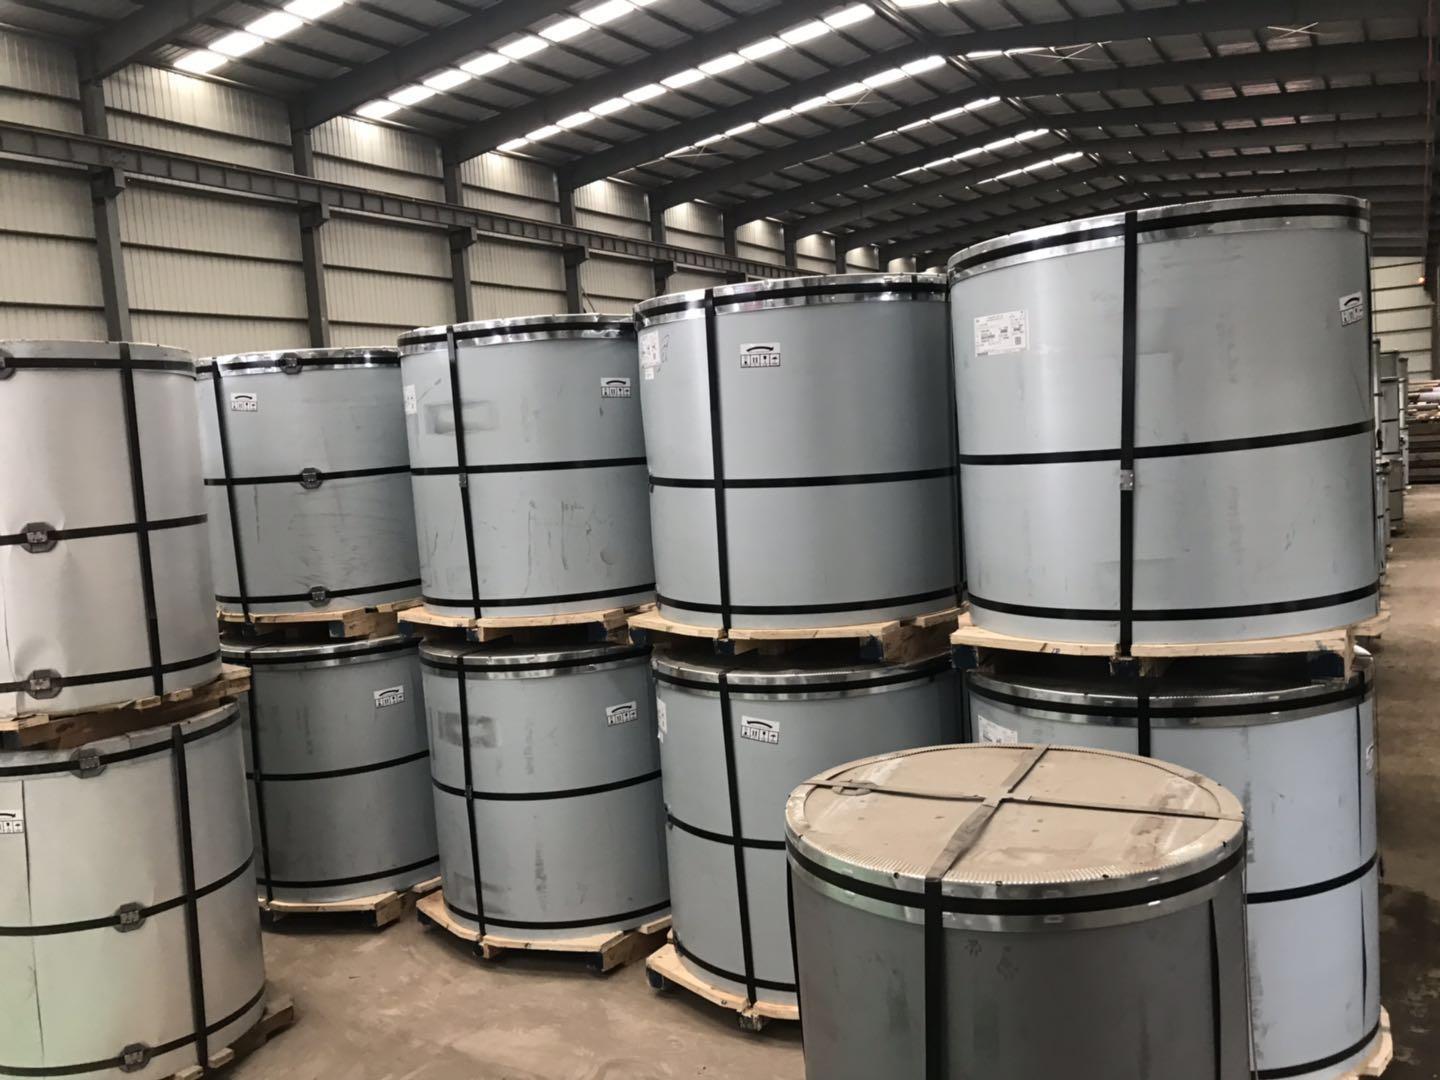

通過(guò)對(duì)涂層、預(yù)處理和涂料中的有害無(wú)素(鉛、鎘、六價(jià)鉻等)的控制及合適的環(huán)保彩涂產(chǎn)品生產(chǎn)工藝,生產(chǎn)符合歐洲ROHS指令(2002/95/EC)的家電用彩涂鋼板。
家電彩涂板用途
冰箱側(cè)板、空調(diào)室內(nèi)機(jī)側(cè)板、空調(diào)室外機(jī)面板、洗衣機(jī)箱體、冰柜箱體、DVD上蓋板,機(jī)頂盒蓋板、微波爐箱體、熱水器外殼、燈罩等。
彩涂板的涂層結(jié)構(gòu)
結(jié)構(gòu)2/1:即正面涂?jī)纱魏婵緝纱?背面涂一次烘烤兩次, 背面為綠,背面漆薄且單一而且不美觀,粘接性能良好,適用于做夾心板及復(fù)合板以及背面漆不外露的地方。
結(jié)構(gòu)2/2:即正面涂?jī)纱魏婵緝纱危績(jī)纱魏婵緝纱危趁骖伾^厚且為高亮云白。適于結(jié)構(gòu)鋼結(jié)構(gòu)建筑,由于背漆粘接性差適用于做單瓦和背漆可外露地方。
結(jié)構(gòu)2/1M:即正面涂?jī)纱魏婵緝纱危恳淮魏婵緝纱危趁鏋辁槹咨?br/>此涂層結(jié)構(gòu)是基于2/1和2/2的優(yōu)缺點(diǎn)之下所生產(chǎn),粘接性良好,并且背漆美觀,所以譧并了以上兩種板材之用途。也是市面上流通多的板材。
由于使用需要我公司還可根據(jù)客戶需求訂做3/2、3/3、3/1等不同種類不同涂層結(jié)構(gòu)的/板材,歡迎廣大客戶來(lái)電垂詢!
彩涂工藝流程
常見(jiàn)生產(chǎn)工藝流程如下圖:
核心涂裝工藝
涂裝: 涂層厚度控制是彩涂板生產(chǎn)過(guò)程中關(guān)鍵參數(shù)。涂層厚度控制有兩種控制方法一:一種是采用壓力傳感器,一種采用磁尺控制。
我們采用的是磁尺+壓力傳感器技術(shù),在提料輥、計(jì)量輥和涂覆輥之間采用磁尺控制,在涂覆輥和帶鋼之間采用壓力傳感器控制。各輥之間的位置值和涂覆輥與帶鋼之間的壓力值顯示在操作屏上,厚度控制在±1μ以內(nèi)。
輥涂是在輥(輥筒)上形成一定厚度的濕涂層,隨后將這濕涂層的部分或全部轉(zhuǎn)移到被涂物上的涂裝方法。它適用于平板或帶材涂層的生產(chǎn),其特點(diǎn)是:速度快、生產(chǎn)效率高。
■全流程的生產(chǎn)質(zhì)量控制管理
全流程(煉鋼——彩涂)的制造過(guò)程對(duì)終產(chǎn)品的性能至關(guān)重要。比如力學(xué)性能控制,由于對(duì)基板化學(xué)成分不受控,因此,彩涂生產(chǎn)廠熱鍍鋅機(jī)組的退火溫度控制就沒(méi)有針對(duì)性,導(dǎo)致力學(xué)性能隨基板不同而不穩(wěn)定,比如由于沒(méi)有上下工序的配合,鋼板的板型控制就失去方向;比如由于基板的缺乏,生產(chǎn)節(jié)奏拉長(zhǎng),導(dǎo)致鋼板表面的活性下降,影吶鍍層和基板、鍍層和涂層表面結(jié)合力不佳。無(wú)論是鍍鋅還是彩涂,它的基板都不能放置太久。寶鋼從70年代末開(kāi)工建設(shè)起,從日本引進(jìn)了一貫質(zhì)量管理方法,它的基本思路就是輸入用戶需求,將寶鋼生產(chǎn)工藝、人員、設(shè)備、原料、研發(fā)、營(yíng)銷等進(jìn)行規(guī)范設(shè)計(jì),從原料到成品的全過(guò)程進(jìn)行管控,以質(zhì)量為中心兼顧效率、成本、交貨期的質(zhì)量管理方法,并借助PDCA方法持續(xù)改進(jìn)質(zhì)量以滿足用戶日益提高的品質(zhì)要求。
完備的檢測(cè)裝備,的檢測(cè)手段
寶鋼彩涂鋼板的性能要求很多,但由于用戶大多是鋼構(gòu)廠,用戶自身對(duì)彩涂鋼板的檢測(cè)手段比較缺乏,只能進(jìn)行簡(jiǎn)單的表面質(zhì)量、厚度、顏色及板型的目測(cè),幾乎所有用戶都沒(méi)有辦法檢測(cè)材料的涂層種類(PE還是PVDF)。為保證彩涂產(chǎn)品的質(zhì)量穩(wěn)定,為下游用戶把好質(zhì)量關(guān)口,寶鋼配備了的質(zhì)量檢測(cè)設(shè)備,從材料的力學(xué)性能(屈服強(qiáng)度、抗拉強(qiáng)度等)、到鍍層性能(鍍層厚度、種類、附著力)以及用戶關(guān)注的涂層性能。光涂層性能方面,寶鋼就配置了國(guó)內(nèi)(甚至全球}齊的涂層性能檢測(cè)設(shè)備。它不僅包括了常規(guī)的涂層享度(四種方法}、光澤、色差、T彎、硬度、沖擊、抗溶劑性(MEK},還有非常規(guī)的甚至長(zhǎng)期的耐久性試驗(yàn)。具體有刻劃硬度、軸彎、杯突、劃格試驗(yàn),耐劃傷試驗(yàn),玻瑞化轉(zhuǎn)變?cè)囼?yàn),耐溶劑試驗(yàn),干熱試驗(yàn),壓斑試驗(yàn),過(guò)烘烤試驗(yàn),耐污染試驗(yàn),耐化學(xué)品試驗(yàn),磨耗試驗(yàn),落沙試驗(yàn),擦系數(shù)檢測(cè),大氣曝曬試驗(yàn),鹽冥試驗(yàn),耐濕試驗(yàn),潮濕S2試驗(yàn),氙燈老化試驗(yàn),紫外燈老化試驗(yàn)。
在三輥涂敷時(shí),帶料輥從漆盤(pán)吸附上涂料后,通過(guò)逆向慢速轉(zhuǎn)動(dòng)的計(jì)量輥的作用、使帶料輥上的涂料整平后,再轉(zhuǎn)移到涂敷輥上,后涂到逆向轉(zhuǎn)動(dòng)的帶鋼上。
這種輥涂方式特別適于涂粘度大涂膜厚的涂料,因?yàn)檫@時(shí)可通過(guò)計(jì)量輥的作用使涂料整平并控制厚度。在涂敷粘度大流平性不好的涂料(如塑料溶膠)時(shí)。采用逆涂三輥方式可得到平整的涂層面。
涂層結(jié)構(gòu)